Usługi
- Usługi z zakresu obróbki EDM/WEDM
- Serwis i przeglądy maszyn EDM/WEDM produkcji ZAPbp (Zakład Automatyki Przemysłowej B.P.) oraz własnej
- Szkolenia w zakresie obsługi maszyn EDM/WEDM produkcji ZAPbp oraz własnej
- Modernizacja maszyn EDM produkcji ZAPbp
- Wymiana układu sterowania na PLC (o sygnaturze PP15ster) umożliwiającego prowadzenie procesu obróbki: po dowolnej prostej w przestrzeni obróbczej oraz po dowolnym łuku na płaszczyźnie XY (szczególnie przydatne przy gwintowaniu EDM)
- Wymiana śrub pociągowych na kulowe marki HIWIN (opcjonalnie połączona z wymianą napędów na ACservo)
- Projektowanie obwodów drukowanych
- Na podstawie dokumentacji technicznej otrzymanej od klienta
- Jako część usługi polegającej na stworzeniu prototypu danego urządzenia
- Firmware. Dostarczanie projektów opartych na sterownikach wykorzystujących mikrokontrolery z rdzeniem ARM (Cortex-M0, M3, M4). Oprogramowanie wbudowane (w zależności od złożoności projektu) realizowane jest jako:
- Aplikacje rozwijane w języku C
- Aplikacje (rozwijane w języku C/C++) bazujące na systemach operacyjnych czasu rzeczywistego: FreeRTOS, RTX lub RTX5
- Usługi druku 3D metodą FDM
- Maksymalny rozmiar druku: 220x220x250 mm
- Obsługiwany filament: PLA, PETG, ABS, ABS kevlar, TPU
Baza wiedzy
Obróbka EDM (Electrical Discharge Machining) to proces, którego celem jest odwzorowanie kształtu bryły elektrody (będącej formą narzędzia, wykonanego z miedzi lub grafitu) w przewodzącym prąd elektryczny materiale obrabianym (eroda). Proces erozji elektrycznej oparty jest na generowaniu silnoprądowych wyładowań elektrycznych zachodzących pomiędzy elektrodą, a erodą w otoczeniu dielektryka. Tym samym, pomiędzy powierzchniami, elektrody oraz przedmiotu obrabianego, zawsze musi występować pewna szczelina robocza (od 0.05mm do 0.1mm) – proces zachodzi „bezstykowo”, a więc bez mechanicznego kontaktu narzędzia z materiałem obrabianym. W przypadku drążarek wgłębnych (ubytkowych) dielektrykiem najczęściej są ciecze produkowane na bazie wysokooczyszczonych frakcji naftowych.
Erozja elektryczna
Aby móc opisać etapy występowania, czy też zachodzenia takiego pojedynczego wyładowania, najpierw należy wiedzieć z jakim typem bloku prądowego mamy do czynienie. Najczęściej, od tegoż typu zależy domyślna polaryzacja elektroda/eroda, a to z kolei definiuje, jaki prąd (jonowy czy elektronowy) będzie miał dominujący wpływ na proces drążenia.
Dwa podstawowe typy bloków to: RC oraz tranzystorowy. Pierwszy z nich, na dzień dzisiejszy, jest już rozwiązaniem „muzealnym” (choć stosowanym w pewnych specyficznych przypadkach) dlatego na potrzeby opisania etapów zachodzenia pojedynczego wyładowania zakładam zastosowanie tego drugiego.
Drążenie na generatorach tranzystorowych opiera się na wykorzystaniu łuku jonowego jako dominującego nośnika energii. Ponieważ łuk jonowy, to prowadzimy proces ze stosunkowo długimi impulsami (>150us) przy polaryzacji: elektroda (+), eroda (-).
Zasada działania takiego bloku w największym skrócie: materiał obrabiany podłączony jest do MASY układu, elektroda zaś do końcówki mocy generatora. Układ sterujący wysyła do generatora impulsów prostokątny sygnał zegarowy, który określa na jaki czas otwieramy/zamykamy tranzystory mocy umożliwiając/blokując przepływ prądu pomiędzy elektrodą, a erodą.
Etapy pojawienia się wyładowania:
- Elektroda zbliża się do erody na odległość „zapłonu”, a więc taką przy której możliwe jest wystąpienie iskry,
- Otwierane są tranzystory mocy w bloku prądowym, powodując pojawienie się wysokiego napięcia na elektrodzie,
- W wyniku dużej różnica potencjałów pomiędzy elektrodą, a erodą tworzy się między nimi pole elektromagnetyczne, którego natężenie jest największe tam, gdzie występuje najmniejsza odległość pomiędzy powierzchniami eroda-elektroda (należy pamiętać, że żadna powierzchnia nie jest idealnie płaska – zawsze ma pewne mikroskopowe wybrzuszenia/wklęśnięcia). W obszarze o największym natężeniu pola ciecz dielektryczna zostaje spolaryzowana do poziomu, dla którego rezystancja tego miejsca spada do wartości „krytycznej”, a więc takiej dla której może nastąpić przepływ prądu,
- Wyładowanie rozpoczyna się od rozpalenia łuku elektronowego, a więc od emitowania elektronów z materiału obrabianego i płynących w kierunku elektrody,
- Chmura elektronów zderzając się z cząsteczkami dielektryka (łańcuchy węglowodorowe) powoduje ich rozpad na cząsteczki wodoru oraz węgla. Na dalszym etapie, z atomów wodoru „wyrywany” jest elektron powodując pojawienie się w przestrzeni wyładowania „wolnych” protonów, a więc cząstek zjonizowanych dodatnio. Ów protony, rozpędzane w polu elektromagnetycznym zaczynają przemieszczać się w kierunku materiału obrabianego formując łuk jonowy. Ponieważ w przestrzeni wyładowania będziemy mieć do czynienia z chmurą „wolnych” elektronów i protonów, możemy mówić o rozpaleniu kanału plazmowego,
- Rozpędzone w polu elektromagnetycznym jony dodatnie zderzają się z powierzchnią materiału obrabianego przenosząc własną energię kinetyczną na erodę, w której zamieniana jest na energię cieplną. Następuje punktowe topienie materiału obrabianego, którego lokalna temperatura rośnie nawet do 14000°C,
- W wyniku wzrostu temperatury w obszarze wyładowania, wokół kanału plazmowego pojawia się pęcherzyk ze zgazowanym dielektrykiem,
- Zamykane są tranzystory mocy w bloku prądowym, powodując zakończenie przepływu elektronów,
- Ze względu na bardzo dużą różnicę ciśnień między otoczeniem, a wnętrzem pęcherzyka ze zgazowanym dielektrykiem, następuje jego implozyjne zamknięcie się do środka, w rezultacie czego, punktowo roztopiony materiał erody jest wyrzucony do dielektryka, gdzie formuje się w niemal idealne kuleczki,
- Następuje rejonizacja dielektryka
Kolejne wyładowanie pojawia się w innym, najbardziej optymalnym w danym momencie, miejscu… i tak „wybierana” jest zadana objętość materiału obrabianego.
Zastosowanie EDM
Gdzie dzisiaj stosujemy obróbkę EDM? Ze względu na niską wydajność procesu w stosunku do innych konwencjonalnych metod obróbki (takich jak frezowanie, toczenie), przede wszystkim tam, gdzie wszystko inne zawodzi, a więc:
- w precyzyjnej obróbce materiałów trudnoskrawalnych takich jak stopy tytanu, stale hartowane, węgliki spiekane i inne nowoczesne stopy (np. inkonel),
- w przypadku, gdy proces obróbki musi być bezkontaktowy, co minimalizuje ryzyko pęknięć czy deformacji materiału obrabianego,
- w wykonywaniu głębokich, wąskich i skomplikowanych gniazd (w formach wtryskowych bądź wykrojnikach) do których „nie podejdziemy” frezem,
- w niestandardowych obróbkach takich jak: wykonywanie gwintów w materiałach trudnoskrawalnych, profilowanie bieżni tarcz diamentowych/CBN,
- w przypadku, gdy zależy nam na minimalizacji głębokości zmiany struktury wewnętrznej materiału (podobnie jak w przypadku cięcia laserem, czy wycinaniu plazmowym, tak i w EDM, topienie materiału stanowi podstawę obróbki. Jednak tu, w przeciwieństwie do innych metod, materiał jest topiony na głębokość nie większą niż 0,2 mm. A więc, jeśli materiał obrabiany jest hartowalny, jedynie cienka, zewnętrzna warstwa ulegnie utwardzeniu).
Proces erozji elektrycznej oparty jest na generowaniu silnoprądowych wyładowań elektrycznych zachodzących pomiędzy elektrodą, a erodą w otoczeniu dielektryka. Parametry pracy w EDM, związane są więc, przede wszystkim, z wysterowaniem tranzystorowego bloku prądowego, którego końcówka mocy podłączona jest do elektrody. Układ sterujący, wysyła do generatora impulsów, prostokątny sygnał zegarowy, który określa na jaki czas otwieramy/zamykamy tranzystory mocy umożliwiając/blokując przepływ prądu pomiędzy elektrodą, a erodą. A więc, mamy do czynienia z trzema podstawowymi nastawami, takimi jak:
- czas impulsu: czas trwania wyładowania,
- czas przerwy: czas trwania przerwy pomiędzy kolejnymi wyładowaniami,
- prąd: amplituda prądu przepływającego przez kanał plazmowy w trakcie wyładowania,
Przy ich pomocy możemy wpływać na wydajność obróbki, chropowatość powierzchni, zużycie elektrody oraz wielkość szczeliny bocznej.
Dodatkowo, mamy do dyspozycji parametry pomocnicze, odpowiadające za stabilność prowadzenia procesu obróbki: próg pracy i próg zwarcia (podawanymi w %).
Wydajność obróbki EDM
Podstawową charakterystyką opisującą działanie/zachowanie się bloku prądowego jest charakterystyka wydajnościowa. Poniżej przykład, wykreślony dla przypadku gdy:
- Materiał obrabiany: stal ST
- Dielektryk: nafta kosmetyczna
- Elektroda: miedziany (M1E) pręt o średnicy ø16 (S≈200mm2)
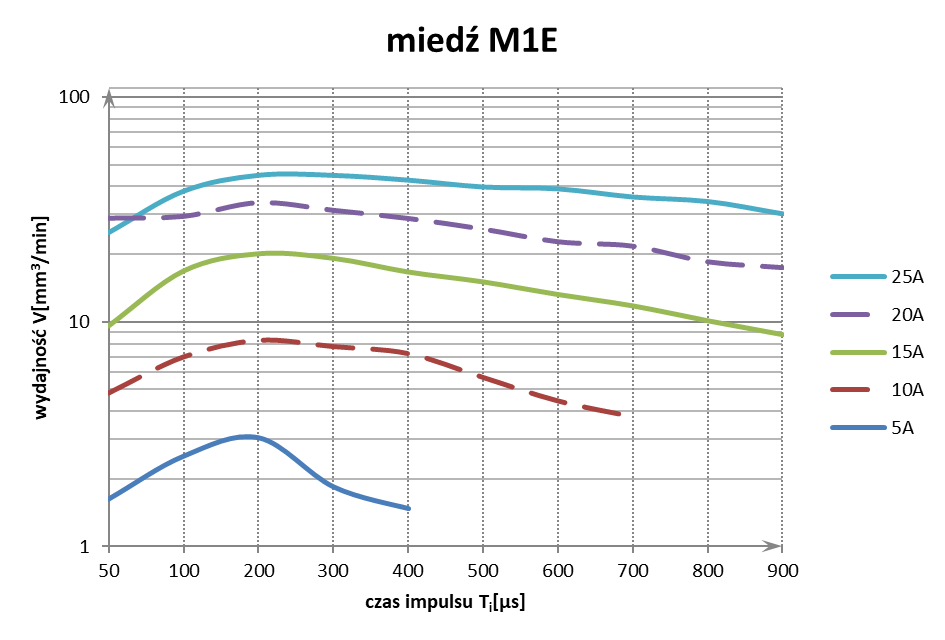
Dane na bazie, których wykreślono powyższą charakterystykę zostały znormalizowane do warunków prowadzenia pracy ciągłej (bez wykorzystania okresowego podrywania elektrody). Ogólne wnioski płynące z ich analizy:
- Wzrost wartości prądu powoduje wzrost wydajności (im większy prąd, tym większa objętość wytopiona z materiału obrabianego w trakcie pojedynczego wyładowania),
- Wzrost wartości czasu impulsu powoduje wzrost wydajności, aż do osiągnięcia pewnego maksimum,
- Czas impulsu w jakim uzyskiwane są najwyższe wydajności dla poszczególnych nastaw prądu oscyluje wokół Ti=200μs
Chropowatość powierzchni
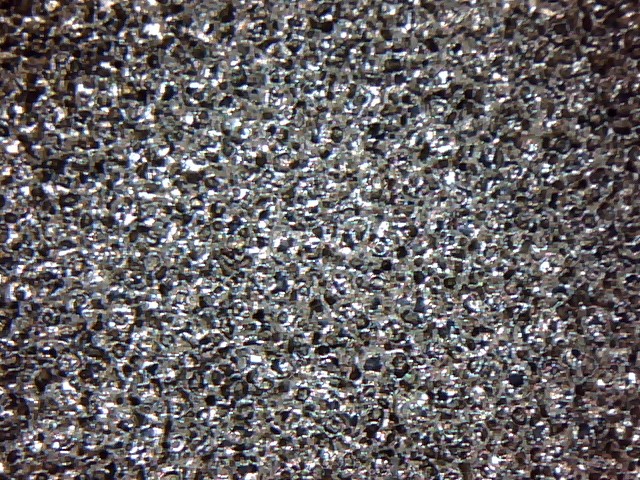
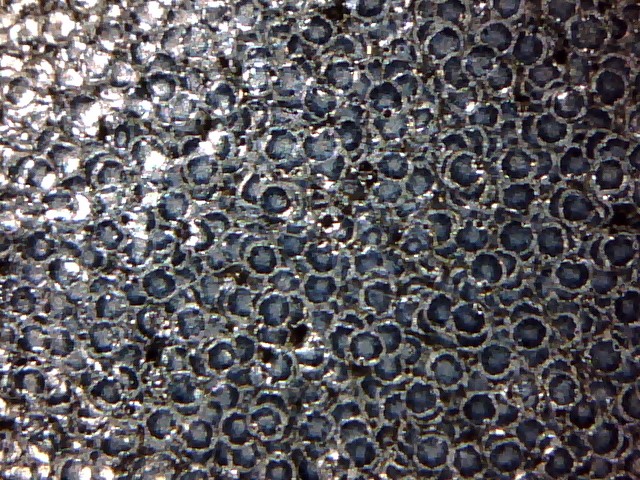
Charakterystyki chropowatości Ra od czasu impulsu, kształtem są zbieżne z charakterystykami wydajnościowymi:
- Wzrost wartości prądu powoduje wzrost chropowatości,
- Wzrost wartości czasu impulsu powoduje wzrost chropowatości, aż do osiągnięcia pewnego maksimum, po przekroczeniu, którego chropowatość maleje w wyniku pojawiania się „rozlanych kraterków”.
Dla I=5A; Ti=200us:
Dla I=5A; Ti=900us:
Zużycie elektrody
Zużycie elektrody wykonanej z miedzi, zależy od:
- topienia się materiału elektrody, wynikającego z niedopasowania gęstości prądu średniego płynącego przez elektrodę do jej możliwości odebrania ciepła. Jako „przelicznik warsztatowy” dla EDM, umownie przyjmujemy 0,2A/mm2. W rzeczywistości, na zużycie elektrody z tytułu topienia się materiału z którego się składa, dominujący wpływ ma jej kształt oraz kubatura, a w dalszej kolejności, takie nastawy jak: prąd, czas impulsu oraz czas przerwy. Biorąc elektrodę o powierzchni pracy 28mm2 (co umownie daje nam możliwość ustawienia max. 5,6A) i ustawiając 20A, otrzymamy inne efekty w sytuacji, gdy elektroda ma postać walca o promieniu 3mm, a inny, gdy ma kształt prostopadłościanu o podstawie: 0,5x56mm. W przypadku tej pierwszej będziemy obserwować zużywanie się krawędzi, bez zużycia „czoła”. W przypadku tej drugiej, elektroda zużyje się na poziomie 50%,
- ilości wyładowań niezbędnych do wyerodowania danej objętości – im mniej pojawi się wyładowań, tym zużycie elektrody będzie mniejsze. Bierzemy tu pod uwagę, przede wszystkim, moment rozpalenia łuku prądowego – im jest ono „czystsze” (pozbawione oscylacji relaksacyjnych oraz niepożądanych prądowych „szpil”) tym lepsza trwałość elektrody. Każde wyładowanie (dla polaryzacji elektroda (+), eroda (-)) rozpoczyna się od rozpalenia łuku elektronowego, a więc od emitowania elektronów z materiału obrabianego i płynących w kierunku elektrody. Rozpędzone w polu elektromagnetycznym elektrony zderzają się z powierzchnią materiału elektrody przenosząc na nią część własnej energii kinetycznej, w której zamieniana jest na energię cieplną. Następuje punktowe topienie materiału elektrody, a to z kolei jej erozję.
Ustawienie parametru „prąd” pod kątem zużycia elektrody, stanowi pewien balans, między dwiema przyczynami jej degradacji. Jeżeli prąd będzie za duży, to elektroda ulegnie nadtapianiu. Jeżeli za mały, to będziemy potrzebowali większej liczby wyładowań do wybrania zadanej objętości, narażając się na jej większą erozję wywołaną rozpalaniem łuków elektronowych.
Czas przerwy
Czas przerwy pomiędzy impulsami potrzebny jest do prawidłowego wygaszenia poprzedzającego wyładowania oraz schłodzenia otoczenia jego wystąpienia do temperatury poniżej 180˚C (jest to dolna granica wrzenia nafty kosmetycznej; spadek poniżej tej temperatury jest konieczny dla prawidłowego przebiegu procesu). Skracanie czasu przerwy, wpływa bezpośrednio na wzrost wydajności obróbki, ale jego zbyt mała wartość przy nieefektywnym płukaniu szczeliny może doprowadzić do pojawienia się tzw. „przypaleń”.
Próg pracy i próg zwarcia
Dla wyjaśnienia, czym są te „tajemnicze” dwie nastawy, najpierw należałoby zwrócić uwagę, na fakt, że jedyną istotną różnicą pomiędzy układem sterowania dla EDM, a innymi maszynami CNC, jest występowanie w nich tzw. układu „kontroli iskry”. Jest to układ dostarczający informację zwrotną do sterownika PLC, na bazie której, sterownik ów wie czy może prowadzić końcówkę roboczą maszyny z zadaną prędkością, czy ma się zatrzymać, czy może wręcz cofnąć, a wszystko tak aby utrzymać odpowiednią szczelinę pomiędzy elektrodą a erodą. Układ „kontroli iskry” formuje informację zwrotną na bazie analizy statystycznej, opartej na badaniu różnicy potencjałów pomiędzy elektrodą a erodą dla określonej liczby „impulsów” (w tym przypadku rozumianych jako liczba okresów, w których otwarte są tranzystory mocy w bloku prądowym, a więc liczba okresów w których może wystąpić wyładowanie). Zakładając, że w określonym czasie, stukrotnie otwieramy tranzystory mocy, po każdym takim „otwarciu” może wystąpić jeden z trzech stanów: brak wyładowania, rozpala się prawidłowe wyładowanie, pojawia się zwarcie (a więc fizyczny kontakt elektrody z erodą). Wystąpienie, każdej z tych opcji jest zliczane, a następnie porównywane do wartości opisywanych nastaw. Jeżeli na 100 zadanych „impulsów” wystąpi 30 prawidłowych wyładowań, a „próg pracy” ustawiony jest przez operatora na 20%, wówczas do sterownika PLC wysłana zostanie informacja, że ma zatrzymać ruch końcówki roboczej, ze względu na zbyt dużą częstość wyładowań. Podobna sytuacja występuje dla „progu zwarcia”, a więc jeżeli na 100 zadanych „impulsów” wystąpi 30 detekcji styku elektrody z erodą, a „próg zwarcia” ustawiony jest na 20%, wówczas do sterownika PLC wysłana zostanie informacja, że ma wycofać końcówkę roboczą, aż do ustąpienia zwarcia.
Próg pracy stanowi swego rodzaju „kaganiec” dla maszyny – jeżeli w danej jednostce czasu wystąpi więcej wyładowań niż zakładany próg, to znaczy, że mamy za dużo materiału do wybrania, żeby przesunąć końcówkę roboczą do następnego punktu zadanej trajektorii ruchu. W takiej sytuacji, maszyna ma stanąć i poczekać do momentu, gdy ilość wyładowań spanie pod zadany próg. Jeżeli próg pracy jest ustawiony zbyt nisko to spada wydajności obróbki. Jeżeli zbyt wysoko, to tracimy stabilność procesu (maszyna zbyt szybko przesuwa się po swojej trajektorii ruchu, co powoduje częste występowanie zwarć), dodatkowo zwiększając ryzyko pojawienia się tzw. „przypaleń”.
Próg zwarcia z kolei, odpowiada za to, jak maszyna ma być czuła na detekcję styku elektrody z erodą. W trakcie procesu obróbki, pomiędzy elektrodą a erodą, generowane są produkty erozji w postaci kuleczek wyerodowanego materiału. Gromadząc się w szczelinie roboczej (zanim zostaną usunięte przez płuczący strumień dielektryka), mogą powodować pojawienie się zwarć pomiędzy elektrodą, a erodą. Tego typu zdarzenie nie powinny rzutować na stabilność procesu, dlatego, aby wyeliminować ich wpływ, podnosimy wartość progu zwarcia, tym samym „znieczulając” maszynę na pojawienie się przypadkowych zwarć.
Ustawienie parametrów pracy
Ustawienie parametrów pracy pod względem uzyskania maksymalnej wydajności drążenia, przy minimalizacji zużycia elektrody:
- Maksymalną wartość prądu określamy na podstawie wzoru I=J∙S, gdzie: S – powierzchnia pracy elektrody, J – graniczna wartość gęstości prądu(dla miedzi J=0,2A/mm2; dla grafitu J=0,3A/mm2 ),
- Dobór czasu impulsu opieramy o charakterystykę wydajnościową,
- Czas przerwy nie powinien być krótszy od tp=Ti/10,
- w przypadku drążenia w materiale o dużej zawartości cynku tp nie powinno być krótsze od Ti/5,
- wraz z pogarszaniem się warunków płukania lub w przypadku bardzo małej powierzchni drążenia (<10mm2) należy wydłużać czas przerwy,
- Ustawić bardzo silne płukanie z góry, dla drążeń głębszych niż 5mm.
Wyróżniamy dwa podstawowe typy bloków prądowych dla EDM: RC oraz tranzystorowy. Podstawowa różnica między nimi polega na wykorzystaniu innych nośników energii do punktowego topienia materiału w trakcie wyładowania.
Generator RC
Generator RC to najprostsze rozwiązanie jakie powstało na potrzeby obróbki EDM. Składa się, w podstawowej wersji (tak jak sama nazwa wskazuje) z pojedynczego kondensatora oraz opornika. Kondensator ładowany jest przez rezystor ograniczający prąd ze źródła zasilania, a następnie (jeżeli są ku temu dogodne warunki) rozładowywany poprzez wyładowanie pomiędzy elektrodą, a erodą. Ustalając wysokość napięcia zasilania, pojemność kondensatora oraz oporność rezystora możemy kontrolować czas ładowania kondensatora oraz chwilową wielkość prądu przepływającą przez szczelinę w trakcie wyładowania. Nie mamy tutaj możliwości sterowania czasem impulsu oraz czasem przerwy pomiędzy nimi. Wyładowania występują w sposób przypadkowy. Ze względu na swoją konstrukcję, drążenie na generatorach RC opiera się na krótkich (<10μs) silnoprądowych impulsach. Ponieważ krótkich, to wykorzystujemy łuk elektronowy jako dominujący nośnik energii (i pilnujemy, żeby nie rozpalić łuku jonowego, a więc nie doprowadzić do stworzenia kanału plazmowego). W takim przypadku, elektrony muszą być emitowane z elektrody (polaryzacja: elektroda (-), eroda (+)). W żadnym scenariuszu, czy technice drążenia, dla generatorów RC, nie można zamienić polaryzacji – pomyłka oznacza drążenia elektrody, a więc ogromne jej zużycie.
Łuk elektronowy jest mniej „energetycznym” łukiem, niż łuk jonowy dlatego obróbka z generatorem RC cechuje się bardzo niską wydajnością. Zaletą jest:
- prostota konstrukcji,
- bardzo mała chropowatość obrabianej powierzchni,
- brak podatności na „przypalenia” (nawet w przypadku stosowania innych materiałów na elektrodę niż miedź, czy grafit)
Generator tranzystorowy
W swoich projektach stosuję tzw. „generator tranzystorowy dwusekcyjny” składający się z dwóch części:
- bloku zapłonowego, będącego w istocie pojedynczym opornikiem kluczowanym przez tranzystor mocy; jest to źródło wysokonapięciowe wprowadzające do układu odpowiednią dawkę prądu, aby móc zainicjować wyładowanie,
- podstawowego bloku prądowego: będącego pulą równolegle połączonych tranzystorów, pracujących w układzie źródła prądowego; po zainicjowaniu wyładowania dostarcza do szczeliny nastawioną wielkość prądu.
Drążenie na generatorach tranzystorowych opiera się na wykorzystaniu łuku jonowego jako dominującego nośnika energii. Ponieważ łuk jonowy, to prowadzimy proces ze stosunkowo długimi impulsami (>150us) przy polaryzacji: elektroda (+), eroda (-).
Zasada działania
Układ sterujący wysyła do generatora impulsów prostokątny sygnał zegarowy, który określa na jaki czas otwieramy/zamykamy tranzystory mocy umożliwiając/blokując przepływ prądu pomiędzy elektrodą, a erodą. W chwili, gdy na wejściu generatora pojawi się stan wyskoki sygnału zegarowego:
- Zamykany jest tranzystor mocy w bloku zapłonowym, powodując pojawienie się wysokiego napięcia na elektrodzie,
- Jeżeli występują dogodne warunki, inicjowane jest wyładowanie, które rozpoczyna się od rozpalenia łuku elektronowego, a więc od emitowania elektronów z materiału obrabianego i płynących w kierunku elektrody,
- Detekowany jest spadek napięcia pomiędzy elektrodą i erodą, co stanowi sygnał do zainicjowania pracy podstawowego bloku prądowego oraz rozpoczęcia odmierzania zadanego czasu impulsu,
- W rozpalony łuk elektronowy „wpompowywana” jest zadana „dawka” prądu,
- Formowany jest łuk jonowy w wyniku rozpadu „bombardowanych” przez chmurę elektronów cząsteczek dielektryka. Ponieważ w przestrzeni wyładowania mamy do czynienia z chmurą „wolnych” elektronów i protonów, możemy mówić o rozpaleniu kanału plazmowego,
- Następuje punktowe topienie materiału obrabianego
- W wyniku wzrostu temperatury w obszarze wyładowania, wokół kanału plazmowego pojawia się pęcherzyk ze zgazowanym dielektrykiem,
- Zamykane są tranzystory mocy w podstawowym bloku prądowym oraz otwierany tranzystor w bloku zapłonowym , powodując zakończenie przepływu elektronów,
- Ze względu na bardzo dużą różnicę ciśnień między otoczeniem, a wnętrzem pęcherzyka ze zgazowanym dielektrykiem, następuje jego implozyjne zamknięcie się do środka, w rezultacie czego, punktowo roztopiony materiał erody jest wyrzucony do dielektryka,
Zalety generatora tranzystorowego:
- bardzo duża wydajność w stosunku do generatorów RC,
- większe spektrum, możliwych do uzyskania chropowatości obrabianej powierzchni materiału,
- możliwość drążenia łukiem elektronowym (co wymaga odwrócenia polaryzacji w stosunku do ustawienia domyślnego oraz skrócenia czasu impulsu do max. 10μs). Technika ta, wykorzystywana jest w przypadku, obróbki materiałów będących bardzo dobrymi przewodnikami cieplnymi (miedź, beryl).
Wady:
- skomplikowana konstrukcja,
- podatności na „przypalenia” w przypadku problemów z prawidłowym odprowadzeniem ciepła ze strefy obróbki (mała powierzchnia drążenia, nieefektywne płukanie szczeliny).
„Przypalenie” w EDM jest to proces odkładania się ciężkich łańcuchów węglowodorowych na powierzchni materiału obrabianego w wyniku rozpalenia niegasnącego łuku plazmowego. Objawia się ono emitowaniem jaskrawego światła spod elektrody. Efektem przypalenia jest trudno usuwalny zgorzel oraz uszkodzona powierzchnia drążonego gniazda (pod zgorzelą pojawia się znacznej wielkości zagłębienie).
Wokół kanału plazmowego, powstającego po zainicjowaniu wyładowania, w wyniku wrzenia dielektryka, powstaje bąbelek gazu składający się z lekkich frakcji węglowodorowych. Po zakończeniu wyładowania następuje podział bąbelka na dwie części skupione na powierzchniach elektrody i erody. Różnica ciśnień pomiędzy wnętrzem bąbelków, a otoczeniem spowoduje ich implozyjne zamknięcie, czemu towarzyszy wyrzucenie roztopionego materiału erody do dielektryka. Niska przewodność cieplna elektrody oraz nieefektywne płukanie szczeliny (słaby odbiór ciepła z otoczenia), powodują wydłużenie czasu schłodzenia otaczającego dielektryka do temperatury poniżej 180˚C (jest to dolna granica wrzenia nafty kosmetycznej; spadek poniżej tej temperatury jest konieczny dla prawidłowego przebiegu procesu), a tym samym wydłużenie czasu istnienia wspomnianych bąbelków. Jeżeli, czas ten, przekroczy wartość czasu przerwy pomiędzy kolejnymi wyładowaniami oraz zostanie zrealizowana seria wyładowań w bliskim otoczeniu jednego punktu, spowoduje to wygenerowanie dużej objętości gazowych produktów erozji (par dielektryka). Rozpalenie niegasnącego łuku plazmowego następuje w wyniku pojawienia się wyładowań w otoczeniu par dielektryka – w takim otoczeniu, występuje problem z zamknięciem łuku.
Uogólniając, przypalenia związane są z problemem odbioru ciepła przez otoczenie. Na pogorszenie odbioru ciepła, mają wpływ następujące czynniki:
- napawanie elektrody ciężkimi frakcjami węglowodorowymi w trakcie drążenia, tworzącymi cienką warstwę o niskiej przewodności cieplnej,
- mała powierzchnia drążenia – im mniejsza powierzchnia, tym więcej wyładowań pojawi się w tym samym miejscu, a więc wystąpi większe punktowe grzanie otoczenia wyładowania,
- nieefektywne płukanie szczeliny.
W celu uniknięcia przypaleń należy:
- wydłużyć czas przerwy pomiędzy impulsami,
- poprawić efektywność płukania, stosując elektrodę o innej konstrukcji, inną metodę płukania lub dodatkowe techniki wspomagające (okresowe wycofanie, orbitowanie, wibracje elektrody).
Materiał
Ze względu na powszechne zastosowanie bloków tranzystorowych w maszynach EDM, a więc prowadzenie procesu ze stosunkowo długimi impulsami (>150us), materiał na elektrody musi cechować się przede wszystkim bardzo dobrym przewodnictwem, zarówno prądowym jak i cieplnym. Miedź oraz grafit wykazują najlepszy balans pomiędzy tymi dwoma cechami, i dlatego to one preferowane są na materiał na elektrody.
Dobra przewodność cieplna, ma wpływ na szybkość odbioru ciepła z obszaru wyładowania, a to na zmniejszenie zużycia elektrody (z tytułu topienia się materiału z którego została wykonana) oraz zmniejszenie podatności procesu na „przypalenia”. Dobra przewodność prądowa bezpośrednio wpływa na zwiększenie wydajności obróbki.
| Miedź (Cu) | Grafit (C) | |
| Temperatura topnienia [˚C] | 1083 | 3600 |
| Gęstość [kg/m3] | 8,96×10⁻⁹ | 1,6-1,9 x10⁻⁹ |
| Ciepło właściwe [J/(kg*K)] | 386 | 507 |
| Rozszerzalność cieplna [10-6/K] | 16-18 | 2-6 |
| Przewodność cieplna [W/mK] | 400 | 90-140 |
| Rezystywność [μΩm] | 0,016-0,02 | 10-20 |
Ogólna charakterystyka materiałów na elektrodę w odniesieniu do obróbki EDMi:
| Miedź (Cu) | Grafit (C) | |
| Temperatura topnienia [˚C] | Aby nie dopuścić do nadmiernego zużywania się (topienia się) elektrody gęstość płynącego przez nią prądu nie powinna przekraczać J=0,2A/mm2. | Aby nie dopuścić do nadmiernego zużywania się (sublimacji) elektrody gęstość płynącego przez nią prądu nie powinna przekraczać J=0,3A/mm2. |
| Gęstość [g/cm3] | Duża waga elektrody. | Niska waga elektrody. Łatwość obróbki. |
| Rozszerzalność cieplna [10-6/K] | Niska stabilność wymiarowa elektrody przy wysokich temperaturach. | Duża stabilność wymiarowa elektrody przy dużych temperaturach. |
| Przewodność cieplna [W/mK] | Niska podatność na „przypalenia” | Podatność na „przypalenia”. |
| Rezystywność [μΩm] | Niska strata mocy, dzięki czemu możliwe jest wysokie punktowe skupienie wyładowania, przekładające się na zwiększenie wydajności drążenia. | Wysoka rezystywność -> wysoki spadek napięcia -> wysoka strata mocy wyładowania -> spadek wydajności. |
Najpopularniejsze gatunki materiału na elektrodę:
| M1E | EDM-3 (HK-3) | EDM1 (HK-75) | EDM200 (HK-20) | |
| Zastosowanie | Ogólne. | Stosowany do najbardziej wymagającej obróbki. Zalecany na żebra o grubości poniżej 1 mm. | Stosowany do obróbki wykańczającej i precyzyjnych prac. Zalecany na żebra o grubości ok. 1 mm. | Stosowany do obróbki wstępnej, zgrubnej i drążenia dużych powierzchni. |
| Gęstość [g/cm3] | 8,9 | 1,78 (1,84) | 1,66 (1,82) | 1,82 (1,86) |
| Rozszerzalność cieplna [10-6/K] | 17,7 | – | – | – |
| Rezystywność [μΩm] | 0,016 | 15,6 (15,5) | 19,3 (16,5) | 14,7 (12) |
| Średnia wielkość ziarna [μm] | – | <3 (2) | <5 (4) | 10 (6) |
Kiedy miedź, a kiedy grafit jako materiał na elektrodę?
Miedź jest moim materiałem pierwszego wyboru, głównie ze względu na mniejszą podatność na „przypalenia”, co ma szczególne znaczenie przy drążeniach głębokich gniazd, z których trudno wypłukać produkty erozji w trakcie obróbki – zapewnia większą stabilność procesu. Jest jednak materiałem problematycznym w toczeniu/frezowaniu ze względu na nadmierną plastyczność i ciągliwość, które powodują trudności z łamaniem wiórów oraz zjawisko przyklejania się do ostrza narzędzia. Kiedy więc, zadaniem jest wydrążenia skomplikowanego kształtu, najczęściej o bardzo cienkich ściankach (np. wydrążenie stylizowanego napisu) sięgam po grafit, głównie ze względu na mniejsze problemy przy uzyskaniu ostrych krawędzi wykonywanej elektrody. Należy jednak wspomnieć, że do obróbki grafitu najczęściej wymagane są dedykowane maszyny ze specjalnie uszczelnionymi prowadnicami oraz z wydajnym wyciągiem umożliwiający szybkie odprowadzenie pyłu grafitowego. Na rzecz grafitu przemawia również jego cena – jest tańszy niż miedź.
Uwagi konstrukcyjne
Nieprawidłowo zaprojektowana elektroda może przyczynić się do:
- zwiększonych kosztów wykonania,
- nieefektywnego odprowadzenia ze szczeliny produktów erozji oraz gazów generujących się w trakcie procesu, a tym samym do dużej podatności na „przypalenia” i niskiej stabilności procesu,
- otrzymania niepożądanego kształtu drążonego gniazda,
- problemów związanych z trudnościami w spozycjonowaniu elektrody względem materiału obrabianego.
Projektując elektrodę należy zwrócić uwagę na kilka aspektów unikalnych dla obróbki EDM:
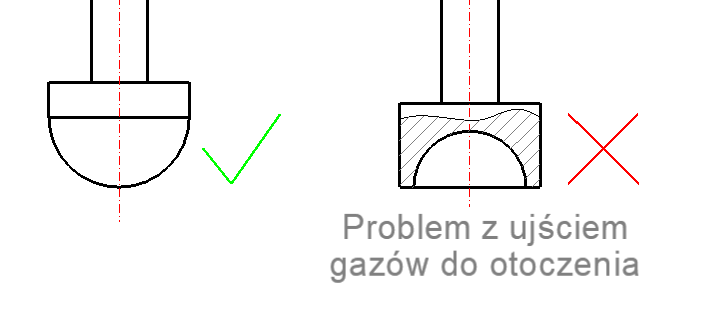
Łatwość ujścia gazowych produktów erozji (par dielektryka) ze szczeliny. Należy redukować w kształcie elektrody liczbę zagłębień w których mogłyby gromadzić się gazy. Jeżeli są one nieuniknione, do każdego z zagłębień należy doprowadzić kanały odpowietrzające lub zmienić kierunek drążenia z pionowego na poziomy,
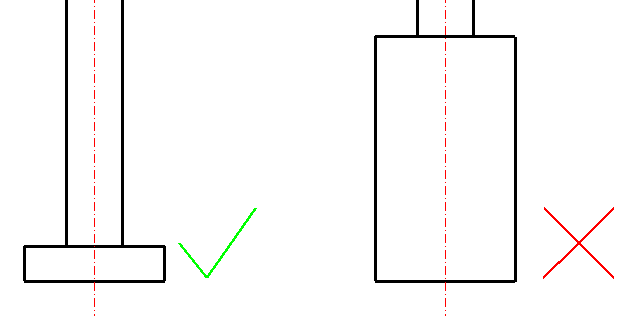
Zaleca się minimalizować wysokość elektrody (skrócenie drogi ujścia produktów erozji spod elektrody poza obszar obróbki),
Przewidywana metoda płukania szczeliny
- W przypadku płukania przez elektrodę należy przewidzieć miejsce na otwór płuczący,
- W przypadku drążenia z „orbitowaniem” należy skorygować wymiary elektrody o wartość średnicy okręgu/długości boku kwadratu po którym będzie poruszała się elektroda w trakcie procesu („Orbitowanie” zapewnia spiralny ruch elektrody. W trakcie procesu pracują zarówno czoło jak i boki elektrody. Opisywana funkcja umożliwia pojawienie się tzw. ruchomej szczeliny, a więc zwiększającej się odległości pomiędzy elektrodą, a erodą, występującą po przeciwnej stronie elektrody w stosunku do pracującego boku. Ruchoma szczelina ułatwia odprowadzenie gazów, które uchodząc, zaciągają naftę wraz z produktami erozji),
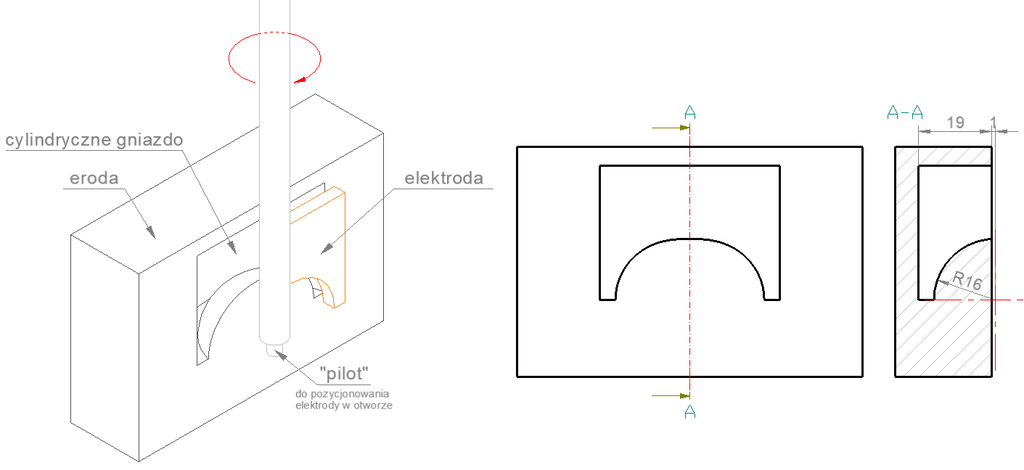
Sposób pozycjonowania elektrody względem materiału obrabianego. W przypadku elektrod do drążenia gniazd cylindrycznych zaleca się wykonanie tzw. „pilota” określającego oś elektrody, względem którego można dokonać pozycjonowania,
Sposób ustawienia elektrody w uchwycie
- W przypadku wykorzystania uchwytu regulacyjnego, umożliwiającego obrócenie elektrody wokół każdej osi o kąt do 5°, do wykonanej elektrody montowany jest (przykręcany, wciskany lub przylutowany) trzpień w postaci wałka wykonanego z dobrze przewodzącego prąd elektryczny materiału. Trzpień ten stanowi miejsce chwytu elektrody,
- Zastosowanie uchwytów EROWA lub 3R. Tego typu, uchwyty składają się z dwóch części: podstawy (przy czym niezbędne są dwie, jedna montowana na stole centrum obróbczego, druga na wrzecionie EDM) oraz samego uchwytu w którym montowany jest „surowy” kawałek miedzi/grafitu. Uchwyt z materiałem do obróbki chwytany jest (i zarazem pozycjonowany) przez podstawę na frezarce. Wykonywany jest zadany kształt elektrody. Następnie obrobioną elektrodę wraz z uchwytem wyciąga się z podstawy na frezarce i montuje w podstawie na EDM.
Efektywność płukania bezpośrednio wpływa na wydajność drążenia oraz stabilność pracy. Nieprawidłowo dobrany sposób płukania może przyczynić się do nieefektywnego odprowadzenia ze szczeliny produktów erozji oraz gazów generujących się w trakcie procesu, a tym samym do zmniejszenia wydajności (z powodu występowania tzw. „wyładowań pośrednich”, a więc wyładowań pomiędzy elektrodą a produktem erozji), uzyskania zróżnicowanej chropowatość powierzchni gniazda oraz większej podatności procesu na „przypalenia”. Z kolei, zbyt silny strumień dielektryka, może spowodować zwiększenie częstotliwości występowania „zwarć” w wyniku gromadzenia się produktów erozji w narożnikach drążonego gniazda i tworzenia w ten sposób „mostków” pomiędzy elektrodą i erodą.
Płukanie punktowe z wykorzystaniem węży segmentowych
Jest to najpopularniejsza metoda płukania ze względu na łatwość jej zastosowania. Każda maszyna EDM jest wyposażona w przynajmniej jeden segmentowy wąż płuczący, który w łatwy sposób można rozbudować o dodatkowe komponenty takiej jak np. specjalizowane dysze czy węże na podstawkach magnetycznych. Należy jednak zwrócić uwagę, że w przypadku elektrod o dużej powierzchni pracy, płukanie punktowe z jednej strony elektrody może wprowadzić nierównomierne warunki płukania w szczelinie, a tym samym zróżnicowaną chropowatość powierzchni gniazda. Powierzchnia zlokalizowana bliżej wylotu dyszy osiągnie większą chropowatość, niż powierzchnia po drugiej stronie elektrody.
Płukanie przez elektrodę
W przypadku zastosowania płukania przez elektrodę wymagane jest wykonanie w niej otworu płuczącego o średnicy min. ø2 oraz zastosowanie specjalnego uchwytu umożliwiającego doprowadzenie do niego dielektryka. Wykonanie otworu w geometrycznym środku elektrody zapewnia równomierny warunki płukania w szczelinie, a tym samym stałą chropowatość powierzchni gniazda. Najczęściej stosowane jest w przypadku:
- Drążenia głębokich, nieprzelotowych gniazd cylindrycznych przy pomocy elektrody rurkowej. Dla zachowania prawidłowego kształtu gniazda (konieczność zdrążenia materiału znajdującego się pod otworem płuczącym) wymagane jest zastosowania orbitowania lub wykorzystanie rurki wielokanałowej jako elektrody i nadanie jej ruchu obrotowego w trakcie procesu.
- Drążenia gwintów w otworach nieprzelotowych. Dla gwintowania EDM, należy zwrócić szczególną uwagę na prędkość przepływu dielektryka przez otwór płuczący. Elektrody do gwintowania mają bardzo dużą podatność na gromadzenie się w jej zagłębieniach produktów erozji, dlatego prędkość przepływu powinna być minimalna lub powinniśmy całkowicie zrezygnować z jakiejkolwiek metody płukania pozwalając, aby pary dielektryka (tworzące się w trakcie procesu) uchodząc ze szczeliny zaciągały ze sobą produkty erozji,
- Wypalania złamanych gwintowników lub wierteł, gdzie poza wypłukaniem produktów erozji istnieje konieczność pozbycia się z obszaru obróbki odrywających się wiórów oraz resztek usuwanego narzędzia,
Podsysanie przez materiał obrabiany
Jest to najefektywniejsza metoda płukania, stosowana w przypadku, gdy w materiale mamy otwór lub możemy wykonać otwór technologiczny. Wykonanie go w geometrycznym środku drążonego gniazda zapewnia równomierny warunki płukania w szczelinie, a tym samym stałą chropowatość powierzchni gniazda. Jest to równocześnie najmniej popularna metoda, gdyż wymaga najwięcej nakładów pracy na jej realizację. Niezbędnym jest zastosowanie mechanizmu podsysającego, którym najczęściej jest, podłączany do końcówki węża segmentowego, eżektor w postaci tzw. rurki Venturiego oraz przyrząd umożliwiający podłączenie wejścia ssącego rurki do otworu płuczącego. Dodatkowo, element obrabiany musi być przymocowany do odpowiedniego stelaża umożliwiającego dostęp do otworu płuczącego, tak aby dało się podłączyć do niego wężyk z podciśnieniem.
Programowe metody wspomagania płukania
Maszyny EDM często wyposażone są w dodatkowe funkcje wspomagające płukanie takie jak:
- Ruch wibracyjny elektrody(ma za zadanie wygenerować falę stojącą pomiędzy elektrodą a erodą uniemożliwiającą opadanie generowanym produktom erozji na dno gniazda. Funkcja stosowana najczęściej w parze z funkcją okresowego podrywania elektrody.),
- Okresowe podrywanie elektrody (okresowy odjazd elektrody od miejsca drążenia powodujący zassanie nafty wraz z produktami erozji i wyrzucenie ich poza obszar obróbki),
- Orbitowanie po okręgu lub kwadracie (zapewnia spiralny ruch elektrody. W trakcie procesu pracują zarówno czoło jak i boki elektrody. Opisywana funkcja umożliwia pojawienie się tzw. „ruchomej szczeliny”, a więc zwiększającej się odległości pomiędzy elektrodą, a erodą, występującą po przeciwnej stronie elektrody w stosunku do pracującego boku. „Ruchoma szczelina” ułatwia odprowadzenie gazów, które uchodząc, zaciągają naftę wraz z produktami erozji. Stosowane w przypadku:
- Drążenia głębokich, nieprzelotowych, wąskich gniazd oraz wszędzie tam, gdzie nie ma możliwości skorzystania z płukania przez elektrodę lub podsysania, a płukanie punktowe jest zbyt nieefektywne,
- „Rozbicia” gniazda, a więc powiększania jego wymiarów.)
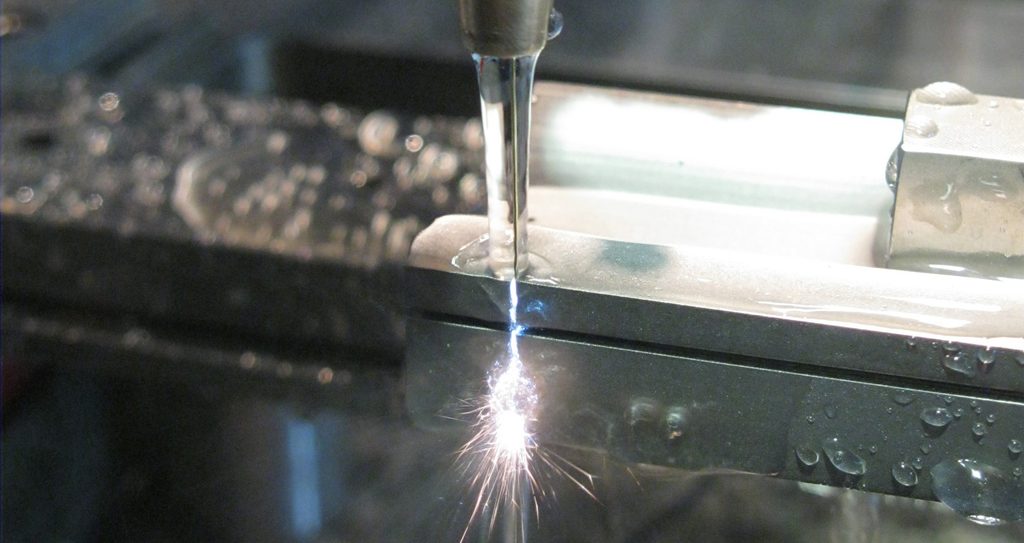
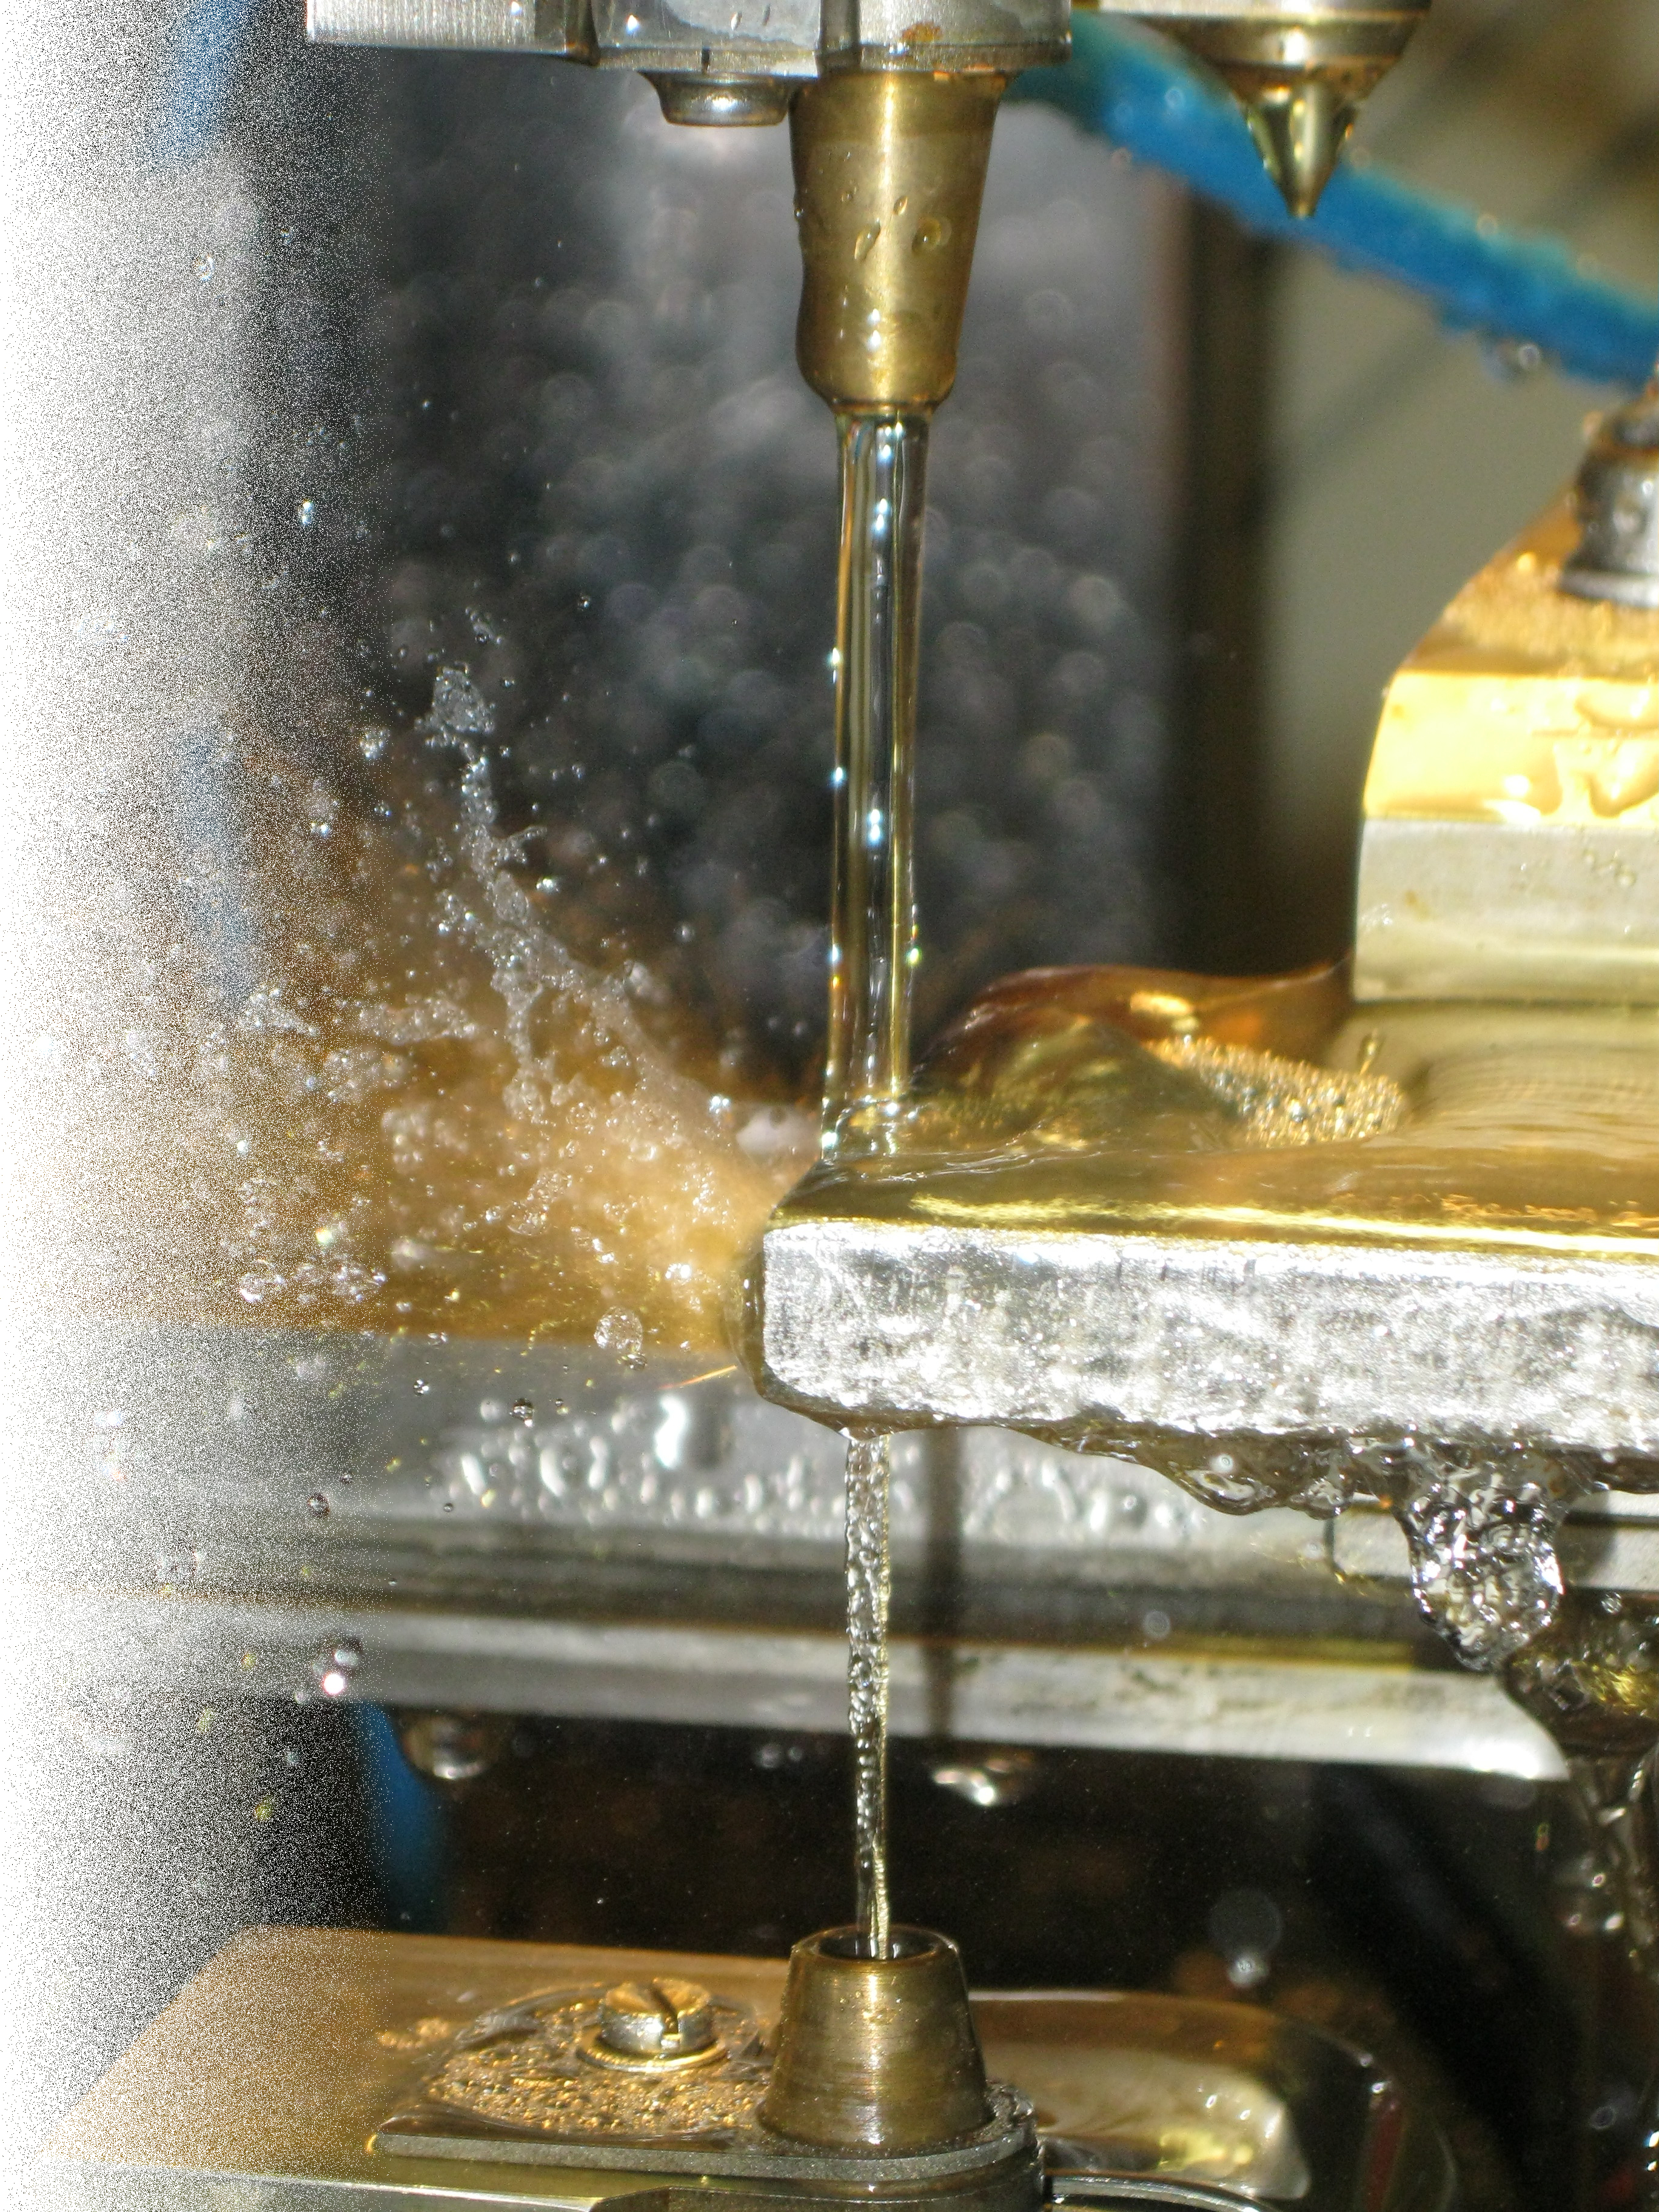
Obróbka WEDM (Wire Electrical Discharge Machining) to proces, którego celem jest wycinania skomplikowanych kształtów przy pomocy elektrody w postaci drutu (najczęściej mosiężnego, o średnicy od 0,1 do 0,3mm) w przewodzącym prąd elektryczny materiale obrabianym (eroda). Ponieważ detal mocuje się, z reguły, do nieruchomego stołu, a drut prowadzony jest przez dwa niezależnie pozycjonowane prowadniki, możliwym jest uzyskiwanie powierzchni prostopadłych jak i pochyłych do powierzchni stołu. W trakcie cięcia drut jest stale przewijany, można więc założyć, że jest to elektroda uniwersalna, nie podatna na zużywanie się. Proces erozji elektrycznej oparty jest na generowaniu silnoprądowych wyładowań elektrycznych zachodzących pomiędzy elektrodą, a erodą w otoczeniu dielektryka. Tym samym, pomiędzy powierzchniami, elektrody oraz przedmiotu obrabianego, zawsze musi występować pewna szczelina robocza (od 0.05mm do 0.1mm) – proces zachodzi „bezstykowo", a więc bez mechanicznego kontaktu narzędzia z materiałem obrabianym. W przypadku wycinarek elektroerozyjnych dielektrykiem najczęściej jest woda dejonizowana o przewodności nie większej niż 60μS.
Erozja elektryczna dla WEDM
Aby móc opisać etapy występowania, czy też zachodzenia takiego pojedynczego wyładowania, najpierw należy odpowiedzieć na pytanie: jaka jest podstawowa różnica między blokami tranzystorowymi dla EDM i WEDM?
Działanie generatorów dla EDM opiera się na wykorzystaniu łuku jonowego jako dominującego nośnika energii. Ponieważ łuk jonowy, to prowadzimy proces ze stosunkowo długimi impulsami (>150us) przy polaryzacji: elektroda (+), eroda (-).
Wycinanie na obrabiarkach WEDM wykorzystuje z kolei, krótkie (<10μs) silnoprądowe impulsy. Łuk elektronowy stanowi tu dominujący nośnik energii (co więcej, nie można doprowadzić, do rozpalenia łuku jonowego, a więc do stworzenia kanału plazmowego, bo skutkować to będzie w krótkim czasie przepaleniem drutu). W takim przypadku, elektrony muszą być emitowane z elektrody (polaryzacja: elektroda (-), eroda (+)). W żadnym scenariuszu, czy technice cięcia, nie można zamienić polaryzacji – pomyłka oznacza ogromny spadek wydajności cięcia.
Zasada działania takiego bloku w największym skrócie: układ sterujący wysyła do generatora impulsów prostokątny sygnał zegarowy, który określa na jaki czas otwieramy/zamykamy tranzystory mocy umożliwiając/blokując przepływ prądu pomiędzy elektrodą, a erodą.
Etapy pojawienia się wyładowania:
- Elektroda zbliża się do erody na odległość „zapłonu", a więc taką przy której możliwe jest wystąpienie iskry,
- Otwierane są tranzystory mocy w bloku prądowym, powodując pojawienie się wysokiego napięcia na erodzie,
- W wyniku dużej różnica potencjałów pomiędzy elektrodą, a erodą tworzy się między nimi pole elektromagnetyczne, którego natężenie jest największe tam, gdzie występuje najmniejsza odległość pomiędzy powierzchniami eroda-elektroda (należy pamiętać, że żadna powierzchnia nie jest idealnie płaska – zawsze ma pewne mikroskopowe wybrzuszenia/wklęśnięcia). W obszarze o największym natężeniu pola ciecz dielektryczna zostaje spolaryzowana do poziomu, dla którego rezystancja tego miejsca spada do wartości „krytycznej", a więc takiej dla której może nastąpić przepływ prądu,
- Wyładowanie rozpoczyna się od rozpalenia łuku elektronowego, a więc od emitowania elektronów z elektrody i płynących w kierunku materiału obrabianego,
- Rozpędzone w polu elektromagnetycznym elektrony zderzają się z powierzchnią materiału obrabianego przenosząc własną energię kinetyczną na erodę, w której zamieniana jest na energię cieplną. Następuje punktowe topienie materiału obrabianego, którego lokalna temperatura rośnie nawet do 14000°C,
- W wyniku wzrostu temperatury w obszarze wyładowania, pojawia się pęcherzyk ze zgazowanym dielektrykiem,
- Zamykane są tranzystory mocy w bloku prądowym, powodując zakończenie przepływu elektronów,
- Ze względu na bardzo dużą różnicę ciśnień między otoczeniem, a wnętrzem pęcherzyka ze zgazowanym dielektrykiem, następuje jego implozyjne zamknięcie się do środka, w rezultacie czego, punktowo roztopiony materiał erody jest wyrzucony do dielektryka, gdzie formuje się w niemal idealne kuleczki,
Kolejne wyładowanie pojawia się w innym, najbardziej optymalnym w danym momencie, miejscu… i tak wycinany jest pożądany kształt.
Zastosowanie WEDM
Obróbka WEDM znajduje swoje zastosowanie:
- w precyzyjnej obróbce materiałów trudnoskrawalnych takich jak stopy tytanu, stale hartowane, węgliki spiekane i inne nowoczesne stopy (np. inkonel),
- w przypadku, gdy proces obróbki musi być bezkontaktowy, co minimalizuje ryzyko pęknięć czy deformacji materiału obrabianego,
- w niestandardowych obróbkach takich jak: toczenie WEDM,
- w przemyśle narzędziowym: wytwórstwo wykrojników, narzędzi, form wtryskowych, podzespołów złożonych układów mechanicznych,
- w przemyśle automotive: przygotowanie próbek do badań w działach kontroli jakości, przygotowanie części zamiennych w działach utrzymania ruchu,
- w jednostkach uniwersyteckich i badawczych: przygotowanie próbek materiałów, wykonywanie podzespołów dla układów prototypowych.
Kontakt
Email: poterala.piotr@gmail.com
tel. +48 507-493-844
Adres
Bociania 3,99-300 Kutno, Polska
NIP: PL7752601355